CAMBI IMPROVVISI DEL PIANO DI PRODUZIONE: COME GESTIRLI
Nella maggior parte delle aziende manifatturiere, la pianificazione della produzione non viene fatta giorno per giorno. Normalmente il piano di lavoro della settimana successiva viene definito entro il giovedì o il venerdì, sulla base degli ordini da evadere, delle risorse disponibili e delle consegne previste.
Il problema arriva quando, dal lunedì in poi, la situazione reale in fabbrica inizia a discostarsi da quella pianificata. Un ordine urgente, un cliente che anticipa una consegna, un fermo macchina, un ritardo nella disponibilità dei materiali o una lavorazione che richiede più tempo del previsto possono modificare rapidamente le priorità. Da quel momento, il piano deve essere continuamente corretto fino alla fine della settimana.
Il problema non è quindi soltanto pianificare la produzione, ma riuscire a capire in tempo reale come ciò che accade in reparto influisce sulle attività già programmate. Un MES permette di collegare la pianificazione con i dati effettivi della produzione, fornendo le informazioni necessarie per valutare le conseguenze di una variazione e intervenire con maggiore consapevolezza.
- Perché il piano di produzione deve essere continuamente aggiornato
- Cosa succede quando il piano viene modificato senza dati aggiornati
- Come gestire un cambio di priorità senza perdere il controllo
- Dal piano teorico alla situazione reale della fabbrica
- FAQ – Cambi del piano di produzione
Perché il piano di produzione deve essere continuamente aggiornato
La pianificazione della produzione parte da una situazione teorica: ordini da evadere, quantità, tempi previsti, disponibilità delle macchine e delle risorse. In un’azienda, però, le condizioni possono cambiare rapidamente.
Un cliente può richiedere di anticipare una consegna oppure può arrivare un nuovo ordine che deve essere inserito con una priorità elevata. Allo stesso tempo, una macchina potrebbe fermarsi, un’attrezzatura potrebbe non essere disponibile oppure una lavorazione potrebbe accumulare un ritardo rispetto ai tempi previsti. Anche la mancanza di un materiale o di un componente può rendere necessario modificare la sequenza delle attività.
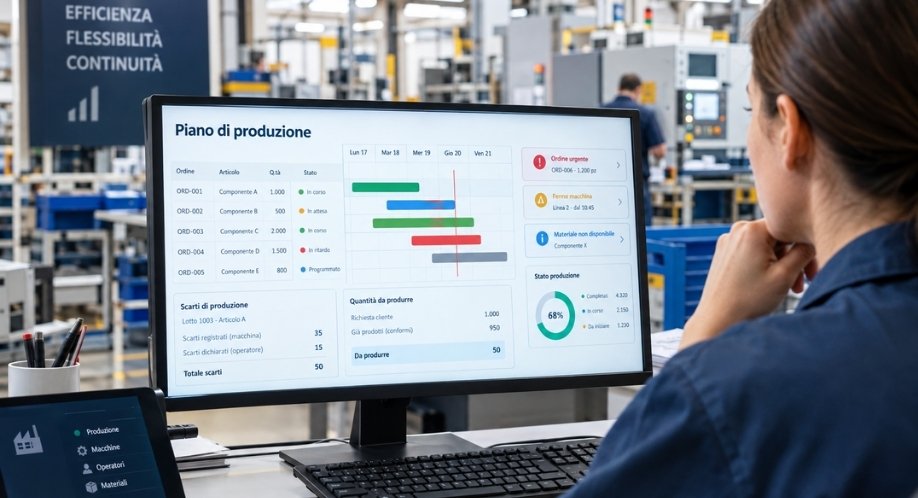
A questo si possono aggiungere situazioni meno evidenti, ma che incidono direttamente sull’avanzamento della commessa. Ad esempio, se un ordine prevede 1.000 pezzi e durante la lavorazione 50 vengono scartati, la quantità di pezzi conformi disponibile per la consegna sarà di 950. Il piano deve quindi tenere conto di questa informazione e prevedere la produzione dei pezzi mancanti.
In queste situazioni, cambiare il piano di lavoro è spesso inevitabile. La difficoltà consiste nel farlo senza perdere il controllo sulle conseguenze. Spostare una lavorazione significa infatti modificare potenzialmente le attività successive, la disponibilità delle macchine, gli impegni di consegna e l’organizzazione delle risorse.
Per questo la programmazione della produzione non può essere considerata un’attività statica. Il piano definito all’inizio della settimana deve poter essere aggiornato sulla base delle informazioni che arrivano dal reparto produttivo.
Cosa succede quando il piano viene modificato senza dati aggiornati
Quando la pianificazione si basa prevalentemente su informazioni raccolte manualmente o aggiornate con ritardo, diventa difficile sapere quale sia la situazione reale della fabbrica.
Il responsabile di produzione può sapere che un ordine è urgente, ma non necessariamente avere una visione immediata di quali macchine siano disponibili, quali ordini siano già in lavorazione, quanto tempo manchi al completamento delle attività in corso o quali commesse verranno inevitabilmente posticipate introducendo una nuova priorità.
Anche nell’esempio precedente relativo agli scarti, la mancanza di un dato aggiornato può generare un problema operativo. Se la macchina produce 1.000 pezzi ma 50 vengono scartati, fermarla al raggiungimento dei 1.000 pezzi significa aver prodotto soltanto 950 pezzi conformi. Se la necessità della commessa è di consegnarne 1.000, sarà quindi necessario riprendere la lavorazione successivamente.
Questo può comportare una serie di attività che si sarebbero potute evitare: fermare la produzione, disattrezzare la macchina, procedere con l’attrezzaggio necessario per la lavorazione successiva e, successivamente, tornare sulla commessa precedente per produrre i pezzi mancanti.
L’esempio mostra bene come un singolo dato possa avere conseguenze sull’intero piano di produzione. Il problema non è soltanto sapere quanti pezzi sono stati prodotti, ma sapere quanti sono effettivamente disponibili e quanti ne mancano per completare la commessa.
Per gestire i cambi del piano di produzione in modo efficace è quindi necessario disporre di informazioni aggiornate sull’avanzamento reale. Non basta sapere cosa dovrebbe essere prodotto: occorre sapere cosa è già stato prodotto, cosa è in corso, cosa è in ritardo, quali risorse sono disponibili e, quando necessario, quali quantità devono ancora essere recuperate.
Come gestire un cambio di priorità senza perdere il controllo
Quando arriva una variazione, il primo passaggio consiste nel valutare il suo impatto sull’intero piano. Non è sufficiente trovare uno spazio per inserire la nuova attività: bisogna capire quali altre lavorazioni verranno interessate dal cambiamento.
Un sistema MES può mettere in relazione le informazioni relative agli ordini di produzione con i dati provenienti dal reparto. L’avanzamento delle lavorazioni, i tempi, le quantità prodotte, lo stato delle macchine e le attività ancora da completare diventano così elementi utili per prendere decisioni sulla programmazione.
Anche in questo caso, possiamo riprendere l’esempio degli scarti. Se il MES riceve automaticamente dalla macchina il numero di pezzi scartati e integra questo dato con gli eventuali scarti dichiarati dall’operatore, può aggiornare in tempo reale la quantità che deve essere prodotta.
Se l’obiettivo della commessa è consegnare 1.000 pezzi e vengono registrati 50 scarti, il sistema può comunicare alla macchina che non deve fermarsi al raggiungimento dei 1.000 pezzi prodotti, ma deve continuare fino a raggiungere la quantità necessaria per ottenere i 1.000 pezzi conformi.
In questo modo un dato rilevato durante la produzione può diventare immediatamente utile alla gestione della commessa, evitando di fermare la macchina troppo presto e dover successivamente riprendere una lavorazione già considerata conclusa.
Il MES permette quindi di collegare ciò che è stato pianificato con ciò che sta realmente accadendo in produzione, dando al responsabile informazioni più precise per gestire variazioni, priorità e imprevisti.
In questo modo il responsabile di produzione può valutare, per esempio, se una macchina è effettivamente disponibile, quale ordine è già in lavorazione, quanto manca al completamento di una fase e quali attività rischiano di essere posticipate. Il cambio di priorità non viene quindi gestito come un intervento isolato, ma considerando le conseguenze sull’organizzazione complessiva.
Dal piano teorico alla situazione reale della fabbrica
Uno dei principali vantaggi della digitalizzazione della produzione consiste nel collegare ciò che è stato pianificato con ciò che sta realmente accadendo in reparto.
Il MES raccoglie e organizza i dati relativi alla produzione, permettendo di monitorare l’avanzamento degli ordini, i tempi di lavorazione, le quantità prodotte e lo stato delle risorse. Le informazioni possono essere messe in relazione con la pianificazione, creando una base dati aggiornata sulla quale valutare eventuali modifiche. Questo significa che, quando cambia una priorità, il responsabile non deve necessariamente ripartire da una fotografia teorica della situazione. Può partire dai dati disponibili sulla produzione e verificare dove intervenire.
La pianificazione rimane quindi uno strumento dinamico: il piano definito a inizio settimana può essere modificato quando necessario, ma le decisioni vengono prese sulla base di informazioni più complete e tempestive.
Per un’azienda manifatturiera questo significa poter gestire le urgenze con maggiore controllo, limitare gli effetti a catena delle variazioni e mantenere una visione più chiara dell’avanzamento delle commesse.
FAQ – Cambi del piano di produzione
-
- È normale che il piano di produzione cambi durante la settimana?
Sì. Il piano viene generalmente definito in anticipo, ma durante la settimana possono verificarsi ordini urgenti, variazioni delle consegne, fermi macchina, indisponibilità dei materiali, ritardi o scarti. L’obiettivo non è eliminare ogni variazione, ma poterla gestire rapidamente valutandone l’impatto. - Perché gli scarti possono influire sul piano di produzione?
Perché i pezzi scartati non possono essere utilizzati per soddisfare la quantità richiesta dal cliente. Ad esempio, se devono essere consegnati 1.000 pezzi e 50 vengono scartati, sarà necessario produrre altri pezzi per arrivare a 1.000 conformi. - Un MES può tenere conto degli scarti durante la produzione?
Quando il MES è integrato con la macchina, può ricevere automaticamente i dati relativi agli scarti e integrarli con quelli eventualmente dichiarati dagli operatori. Queste informazioni possono essere utilizzate per aggiornare la quantità ancora necessaria per completare la commessa. - Come si può gestire un ordine urgente senza bloccare la produzione?
È necessario conoscere lo stato aggiornato delle lavorazioni, la disponibilità delle macchine e delle risorse e gli effetti che l’inserimento dell’ordine può avere sulle attività già programmate. Un MES aiuta a mettere queste informazioni a disposizione del responsabile di produzione. - Un MES permette di modificare il piano di produzione?
Un MES può supportare la gestione della produzione mettendo in relazione la pianificazione con i dati effettivi provenienti dal reparto. In questo modo le variazioni possono essere valutate considerando l’avanzamento reale degli ordini e delle lavorazioni. - Perché i dati di produzione sono importanti quando cambia il piano?
Perché consentono di sapere cosa sta realmente accadendo in fabbrica. Conoscere quantità prodotte, tempi, stato delle macchine e avanzamento delle attività permette di valutare meglio le conseguenze di una nuova priorità o di un imprevisto.
- È normale che il piano di produzione cambi durante la settimana?